3D 打印
3D 打印浮雕失败:十类原因,逐项找到对应修复
不少浮雕失败在打印前就能识别:网格、尺寸、方向或源图的问题,往往会先出现在切片预览里。先找出结果从哪一步开始不对,再决定是否需要调整打印机。
Read in English上传图片或使用示例,无需注册即可预览。
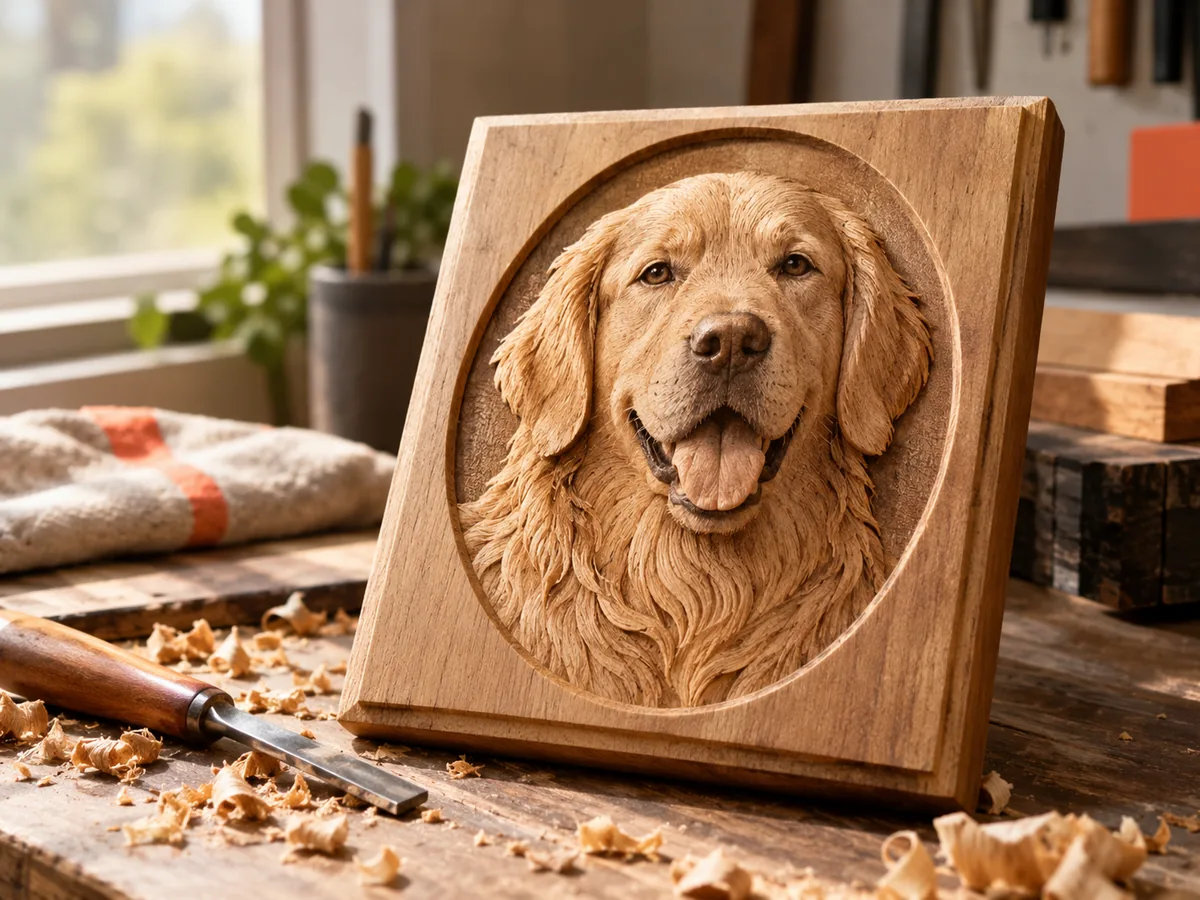
1. 网格只有开放的高度表面
高度图不是实体。如果 STL 没有背面、侧壁,或者边界有裂口,切片软件可能拒绝导入,也可能生成缺失的层。打印前先看网格状态。封闭浮雕需要顶面、侧壁和底面准确相接,而不是从一个角度看起来像实体。
免费预览 STL 以较低分辨率构建封闭结构,生产包则在导出前验证封闭拓扑。第三方修改后的网格若没通过检查,应在专门网格工具中修复并核对,不要赌切片软件能自动猜对。
亲自试一遍
先预览图片,再决定是否使用积分
选择图片,检查图源和预览,再用免费导出文件做测试。生产任务需要另行确认并使用积分;预览不保证实际打印或雕刻效果。
实时制造工作台
上传图片,预览深度,下载文件。
每天 3 次免费 AI 预览;图片检查、调节、3D 预览和兼容导出全部免费。
请选择一张源图片开始。
2. 底板太薄
过薄底板容易翘曲、卷边或在拿取时断裂。需要多厚,取决于材料、面板尺寸和浮雕起伏;小瓷砖状模型与大面板不该照抄同一个值。底板还可能承受螺钉或粘接,是安装结构的一部分。
增加底板后重新切片。如果浮雕高度保持不变,总高度和打印时间都会变化,也要同步记录成品尺寸与清单。不能只在预览里看起来更稳,就忽略装框或安装后的尺寸要求。
3. 起伏超过当前工艺的能力
较深的浮雕会产生更陡坡面;根据形状和摆放方式,还可能出现需要支撑的位置。树脂与 FDM 工艺的表现不同。制造检查可以报告最大坡度与包围盒,但具体能否打印仍由机器、材料和设置共同决定。
可考虑降低浮雕高度、在建模软件增加倒角或拆分模型。较浅的浮雕在小尺寸下往往已经足够清楚,也能减少打印时间。先在预览和试片中确认修改效果,不必为了立体感一味加深。
4. 导入尺寸不对
没有明确单位的网格,可能以十毫米或十米进入下一个软件。设置以毫米计的成品宽度,并在切片器中核对包围盒;另一方向通常遵守原图长宽比,除非确有设计意图,不要独立拉伸一个轴。
如果做礼物或纪念牌,应先核对挂装与装框尺寸。再漂亮的浮雕,只要尺寸装不进去,仍然不是合格成品。源文件、导入单位和实际包围盒应一起检查,避免只在最后一步盲目缩放。
5. 层高无法表达想要的细节
当相关高度变化沿 Z 轴时,0.2 毫米的层高无法可靠表达 0.1 毫米的台阶。把板竖起来会把厚度变化转到 XY 平面,此时挤出线宽和路径分辨能力更重要。因此应一起选择层高和摆放方向;仅增加 STL 三角面数量,无法突破打印过程的物理分辨能力。
先在最终层高下打印具有代表性的局部试片。试片丢失了所需细节,就调整几何或工艺,而不是直接打印整块面板再期待结果不同。试片也应保持最终特征尺度,否则测试的问题已经变了。
6. 源图带来的是噪声,不是形状
JPEG 方块、锐化光晕、强阴影与复杂背景,都可能在深度估计中变成隆起。免费预览正是用来发现这些问题的:将深度与源图并排对照,必要时压平背景,批准前先裁掉干扰最严重的区域。
也不能把越平滑当作越好。过度平滑会抹掉让人像可辨认的眼睛、毛发和纹理。保持源图可见,每次只改一个控制量,确认消除的是错误结构,而不是主体本身。
7. 出现孤岛或断开的部分
DepthCarve 的封闭高度场浮雕有共同底板,亮区仍通过底板相连,单靠亮度不会产生悬浮实体。在其他软件切割、遮罩或编辑网格之后,才可能引入分离部分。做过这些操作后,应检查切片层,确认每个需要保留的细节仍由底板或明确连接结构支撑。
细线和小特征还有另一类问题:尺寸小于喷嘴能表达的范围,可能消失或折断。可增加物理尺寸、调整设计,或换成更适合的工艺。先分清几何真的断开,还是连续几何太细而切不出来。
8. 摆放方向不合适
浮雕背面朝下通常便于支撑整体,却可能带来较大首层;具体坡面是否需要支撑,取决于几何。竖直摆放可能改变细节的分层表现,但需要稳定底座。没有适用于所有浮雕的唯一方向,树脂与 FDM 也不能一概而论。
把候选方向都切片,比较支撑位置、首层接触和重要表面。选择能让关键细节被实际设备保留的方向,而不是只选预览画面最漂亮的一种。若支撑会碰到人脸等重要区域,要在打印前处理。
9. 自动修复把模型修成了另一个样子
自动修复能封孔,也可能去掉薄结构或改变法线。把修复后预览与原模型对照,特别关注眼睛、文字和边缘。如果主体被改变,应回到源网格修复,不要把软件猜测当作已获批准的设计。
保留原 STL、修复版本和清单。修复后打印失败时,必须知道实际打印的是哪个版本;否则再生成一遍原图,也未必能复现问题,更难判断改动是否有效。
10. 没有测试保持最终尺度的代表性局部
整件打印是很贵的测试。先裁出一个保留最终特征尺寸、底板厚度和浮雕高度的局部。把整件缩小会改变机器需要分辨的几何,因此微缩版失败,不能证明原尺寸一定失败。检查代表性局部的底板、最陡坡面、最小细节和表面效果,再投入整块面板。
记录材料、喷嘴、层高、方向及相关设置,失败才能变成可重复的修复步骤。没有这些记录,一次偶然成功也很难用于后续客户订单。
试片尽量覆盖模型中的最薄结构、最陡坡面和最小文字,使用最终计划的材料与设置。打印后检查承受拿取的能力、表面和关键尺寸。试片的成本低,整件面板的成本高;用便宜的检查排除已经看见的风险。
用失败记录决定下一次只改哪一项
诊断先找结果第一次变错的位置。深度预览就理解错主体,修源图或解释;预览正确但 STL 尺寸错,查文件与单位;导入实体正确但切片丢细节,查几何与切片分辨能力;切片正确而实物失败,再调查设备、材料、附着和工艺。这样不会把所有问题都归到模型。
拍下失败区域,并记录它在源图、网格和切片里的对应位置,让实物症状与具体阶段连接。为下一次写一个明确假设,例如底板不足,或挤出宽度无法保留某处窄线。只改一个相关设置,再打印同一局部;同时换源图、方向和材料,就很难知道究竟是谁带来变化。
条件允许时保留失败试片,用相同光线和尺度与新样品比较。更深的耗材颜色或更强的拍摄阴影,可能让浅浮雕显得更有细节,但并没有改变几何。提前说清验收要的是可辨认性、尺寸准确、强度、表面质量,还是它们的组合,达到实际要求后就可以停止无止境调参。
生产包可以改善深度来源并提供验证过的封闭几何,却无法观察首层状态或补偿受潮耗材。购买另一次推理前,先判断需要改进哪一步。请求支持时提供任务引用、预期尺寸、接收软件和失败检查的描述;尽量用不敏感的代表性局部,不要仅为获取普通打印建议就把客户保密照片发到公开论坛。
交给下游软件前
最终检查清单
- STL 封闭,切片器未报告孔洞。
- 底板能承受当前材料、面板尺寸和拿取方式。
- 浮雕起伏和最大坡面符合所选工艺。
- 包围盒与预期毫米尺寸一致。
- 层高与喷嘴能表达关键细节。
- 源图中的压缩噪声、强阴影和复杂背景已经检查。
- 最小特征具有足够物理尺寸。
- 完整打印前已经检查保持最终尺度的局部试片。
直接说明
使用过程中常见的问题
为什么浮雕在切片器里消失?
可能是开放或非流形网格,也可能导入尺寸不对。先检查网格状态和包围盒;没有背面与侧壁的高度表面,并不是可打印实体。
底板应该多厚?
需要足以支撑面板并承受拿取,具体取决于材料、尺寸和起伏。先用保持最终厚度的局部试片验证,若翘曲或折断,再针对性增加底板。
应该平放还是竖着打印?
取决于几何与工艺。两种方向都会改变支撑、首层稳定性和细节的分层表现,应分别切片后比较,不能只套用一个通用答案。
深度图噪声很多怎么办?
先选更清楚的源图,裁掉严重压缩和阴影干扰区域,并适当压平背景。平滑要克制,避免眼睛、毛发和有效纹理一起消失。